


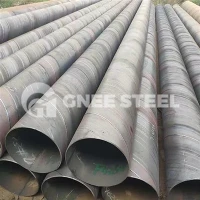
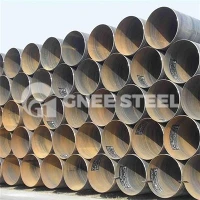


S235JR booggelaste buis in de lengterichting
Gelaste buis met grote diameter en rechte naad Productintroductie
De productiemethode van ondergedompelde booggelaste buizen met rechte naad, rechtgelaste buizen, is om eerst stalen strip of stalen plaat in een blanco pijp te rollen en vervolgens elektrisch booglassen te gebruiken om op de rechte naad te lassen, waardoor een stalen buis met een doorlopende rechte lasnaad wordt geproduceerd. Bij elektrisch booglassen wordt gebruik gemaakt van een elektrische boog als warmtebron om een sterke boog te genereren tussen de lasstaaf (of lasdraad) en het werkstuk (dwz de rechte naad van de onbewerkte buis). De hoge temperatuur die door de boog wordt gegenereerd, doet de randen van het werkstuk en de lasdraad (of lasdraad) smelten, waardoor een gesmolten plas ontstaat. Nadat het gesmolten zwembad is afgekoeld en gestold, worden de rechte naden van de pijpplano met elkaar verbonden om een complete stalen pijp te vormen.
|
Productnaam |
Longitudinale booggelaste buis |
|
Materiaal |
S235JR |
|
Buitendiameterbereik |
4MM-1500MM |
|
Dikte bereik |
0,5 MM-50 MM |
|
Lengte bereik |
De langste lengte is 12 meter en kan door klanten worden aangepast |
|
Fout |
±1% |
|
Oppervlaktebehandeling |
Thermisch verzinken, elektrolytisch verzinken, gewone verfcoating, poedercoating, epoxycoating, polyurethaancoating, passivatiebehandeling, gritstralen |
SAWL-productieproces voor gelaste buizen
Voorbereiding van stalen strips: Selecteer eerst stalen strip of plaat met geschikte specificaties. Het materiaal moet worden bepaald op basis van de uiteindelijke toepassing van de stalen buis.
Rollen: Rol de behandelde stalen strip tot een onbewerkte pijp met behulp van apparatuur zoals een plaatwalsmachine, waarbij een rechte lasnaad wordt gevormd door de twee uiteinden van de stalen strip stomp- te verbinden. Tijdens dit proces moet aandacht worden besteed aan het controleren van de maatnauwkeurigheid van de onbewerkte buis. Lasparameters zoals het type elektrode (of lasdraad), lasstroom, spanning en lassnelheid moeten rationeel worden geselecteerd op basis van factoren zoals het materiaal en de wanddikte van de stalen buis. Veelgebruikte booglasmethoden zijn onder meer handmatig booglassen en ondergedompeld booglassen. Handmatig booglassen biedt een hoge flexibiliteit en is geschikt voor het lassen van kleine series onregelmatige lasnaden; Onderpoederbooglassen biedt een hoge laskwaliteit en een hoge productie-efficiëntie en is geschikt voor het lassen van grote series reguliere lasnaden.
Na-lasbehandeling: Na het lassen moet de lasnaad worden behandeld. De behandeling omvat het verwijderen van slak, spatten en andere onzuiverheden van het lasoppervlak en het uitvoeren van niet-destructieve tests (zoals ultrasone tests, röntgentests, enz.) om te controleren op defecten zoals porositeit en scheuren in de lasnaad. Als er gebreken worden geconstateerd, moeten deze onmiddellijk worden gerepareerd.
Vervolgverwerking: Afhankelijk van het specifieke gebruik van de stalen buis kan enige nabewerking nodig zijn, zoals het op een geschikte lengte snijden of het uitvoeren van oppervlaktebehandelingen (zoals galvaniseren of schilderen) om de corrosieweerstand of esthetiek van de stalen buis te verbeteren.
Over ons
Wij zijn een professionele exporteur, gespecialiseerd in de internationale handel in LSAW-buizen (rechte naad-ondergedompelde booggelaste buizen), waarbij we ons richten op het leveren van conforme LSAW-buisproducten aan klanten. Met een uitgebreid supply chain managementsysteem zorgen we voor een efficiënte en tijdige levering van producten aan energie-, bouw- en infrastructuurprojectlocaties over de hele wereld.


Populaire tags: s235jr longitudinale booggelaste buis, China s235jr longitudinale booggelaste buis fabrikanten, leveranciers
Misschien vind je dit ook leuk


Aanvraag sturen