


Pijpmontage
waarom kiezen voor GNEE

waarom voor ons kiezen
GNEE Group is een bekend -bekend staalhandelsbedrijf in China. Het bedrijf is eigenaar van meerdere dochterondernemingen en het aanbod omvat longitudinale ondergedompelde stalen buizen, elektrofusiegelaste buizen, 3PE stalen buizen, gegalvaniseerde buizen, behuizingen, flenzen, ellebogen, kleppen, vinnenbuizen en andere stalen materialen. De materialen omvatten koolstofstaal, roestvrij staal enz. De belangrijkste normen zijn GB, HG, ANSI, API, MSS, AWWA, DIN, BS, JISB2220, NFE, UNI, jaar- levering van Q235, S235, 20#, A234WPB 20G, 16Mn, 12Cr1MoV, 15CrMo, 1Cr5Mo, 1Cr9Mo, A335P5/P9 /P11/P12/P22/P91/P92, WB36, 10CrMo910, OCr18Ni9 en 1Cr18Ni9Ti en andere buizen.
GNEE Group is een bedrijf dat ISO-gecertificeerd is. Het bedrijf beschikt over drie grote duwmachines, twee grote hydraulische eenheden, twee middenfrequente buigmachines, één koude extrusiebuigmachine en één buigvormmachine. Met complete apparatuur en geavanceerde testapparatuur stelt de GNEE Group kwaliteit voorop en streeft ernaar om handige one-stopservices aan elke klant te bieden. Wij zijn blij met de medewerking van zowel binnenlandse als internationale klanten.


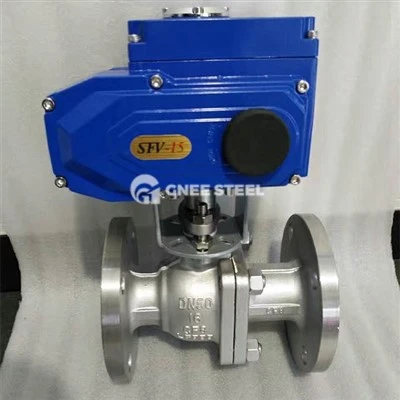


Wat is pijpfitting?
Buisfittingen zijn componenten in pijpleidingsystemen die verschillende functies vervullen, zoals verbinding, controle, richtingsverandering, omleiding, afdichting en ondersteuning. Stalen buisfittingen behoren tot de druk-fittingen. Ze zijn onderverdeeld in vier hoofdtypen, gebaseerd op verschillende verwerkingstechnieken: stomp-lasfittingen (gelast en niet-gelast), mof-lasfittingen, schroefdraadfittingen en flensfittingen.
GNEE Group kan u voorzien van ellebogen, T-stukken, kruisen, verloopstukken, pijpklemmen, pijpfittingen met interne en externe schroefdraad, flexibele pijpfittingen, snelle slangkoppelingen, nippels met schroefdraad, steunen (tafels), kranen (pijppluggen), pijpdoppen, blinde platen, enz., met uitzondering van kleppen, flenzen, bevestigingsmiddelen, pakkingen.
GNEE Group is gespecialiseerd in het leveren van een breed scala aan stalen buisfittingen, waaronder:
1. Flenzen, spanningvoerende verbindingen, pijpbeugels, klemmen, adereindhulzen, halsbeugels, enz.
2. ellebogen, bochten
3. Reductie (verloopstuk), verloopelleboog, aftakleidingplatform, verstevigingsbuis
4. T-stukken, kruisen
5. pakkingen, grondstoftape, lijnhennep, flensblind, pijppluggen, blind, kop, gelaste pluggen
6. ringen, trekhaken, ringen, beugels, beugels, leidingkaarten, etc.
7. Oppervlaktebehandeling: beitsen, zandwalsen, zandstralen, polijsten, enz.
8. Grootte: 1/2"-60" (DN15-DN3000) Klasse 150-Klasse 2500
9. Buitendiameter: SCH5S, SCH10S, SCH10, SCH40S, STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS, enz.
10. Normen: ASTM, JIS, DIN, EN
11. Staalkwaliteit A105N, A234WPB, A193 Gr.B7 ASTEM A194 GR.2H ASTM A194A216WCB, SS304, enz.

Productieproces van pijpellebogen
Heet vormen
Bij het vormingsproces van hete inductiebochten wordt gebruik gemaakt van gespecialiseerde buigmachines, doornen en verwarmingsapparaten. De op de mal geplaatste blanco buis beweegt naar voren onder de druk van de duwstang en wordt tijdens het proces verwarmd, uitgezet en gebogen.
De vervormingseigenschappen van hete inductiebochten worden bepaald op basis van de volumeverandering van het metalen materiaal vóór en na plastische vervorming om de diameter van de blanco buis te bepalen. De diameter van de gebruikte blanco pijp is kleiner dan die van de bocht, en het vervormingsproces van de blanco pijp wordt gecontroleerd door de doorn om de binnenboog samen te drukken. De metaalstroom compenseert het dunner worden van andere onderdelen als gevolg van de toename in diameter, wat resulteert in een bocht met een uniforme wanddikte.


Drukken
Wanneer het productievolume van bochten laag is, zullen zowel overmatig dikke als dunne wanden de stempelmethode gebruiken voor de productie van bochten. Gestempelde bochten zijn onderverdeeld in koudstempelen en warmstempelen, meestal gekozen op basis van materiaaleigenschappen en prestaties van de apparatuur. Bij het vormproces van koud-gestempelde bochten wordt het plano in een buitenste matrijs geplaatst met behulp van een gespecialiseerde buigmachine, waarbij de bovenste en onderste matrijzen worden gesloten. De plano wordt vastgehouden langs de binnen- en buitenmatrijzen en ondergaat vorm door de beweging van de duwstang.
Hot stamping-bochten omvatten het verwarmen van het pijpmateriaal, het verwerken ervan met behulp van gespecialiseerde apparatuur, het vervolgens snijden en verwarmen tot een temperatuur hoger dan de kritische temperatuur. Na een periode van isolatie wordt het snel in een blusmiddel geplaatst, waardoor een plotselinge temperatuurdaling ontstaat. De gevormde bocht wordt snel afgekoeld met een snelheid die groter is dan de kritische koelsnelheid.
Lassen van middenplaat
De helft van het buigprofiel wordt vervaardigd met behulp van een plaatpersmachine en vervolgens worden de twee delen aan elkaar gelast. Deze techniek wordt vaak gebruikt voor bochten boven DN700.

Flens productieproces

Bewerkingsproces van gietflens
Het geselecteerde grondstofstaal wordt in een middenfrequente inductieoven geplaatst om te smelten, zodat de temperatuur van het gesmolten staal 1600-1700 graden bereikt; de metalen mal wordt voorverwarmd tot 800-900 graden en op een constante temperatuur gehouden; de centrifugaalmachine wordt gestart en het gesmolten staal wordt in de voorverwarmde metalen mal gegoten; het gietstuk wordt op natuurlijke wijze gekoeld tot 800-900 graden en gedurende 1-10 minuten bewaard; vervolgens wordt het met water afgekoeld tot bijna kamertemperatuur, en het gietstuk wordt uit de mal verwijderd.
Gesmede flensverwerkingstechnologie
Het smeedproces omvat over het algemeen de volgende stappen: het selecteren van blanco's van hoge- kwaliteit voor het snijden, verwarmen, vormen en afkoelen na het smeden. Er zijn verschillende smeedmethoden, waaronder vrij smeden, matrijssmeedwerk en gesloten matrijssmeedwerk. Tijdens de productie worden verschillende smeedmethoden gekozen op basis van de grootte van de smeedstukken en de productiebatchgrootte.
Matrijssmeedstukken hebben een hoge maatnauwkeurigheid, kleine bewerkingstoeslagen en een redelijkere verdeling van de vezelstructuur in de smeedstukken, wat de levensduur van de onderdelen verder kan verbeteren.
De basisprocessen van vrij smeden: Tijdens vrij smeden wordt de vorm van de smeedstukken geleidelijk gevormd door enkele fundamentele vervormingsprocessen. De basisprocessen van vrij smeden omvatten stuiken, strekken, ponsen, buigen en snijden.


Matrijzensmeedproces
De basisprocesstroom van het smeden van matrijzen omvat: stansen, verwarmen, voor-smeden, eindsmeden, ponsen en trimmen, randen maken, gloeien en versterken door stralen. Veelgebruikte technieken zijn onder meer stuiken, strekken, buigen, ponsen en matrijzen.
Verwerking van gesneden florijnen
De flens wordt rechtstreeks uit de middenplaat gesneden, waarbij de binnendiameter, buitendiameter en flensdikte overblijven voor verdere verwerking, en vervolgens worden de boutgaten en waterleidingen machinaal bewerkt. Flenzen die met deze methode worden geproduceerd, worden gesneden flenzen genoemd, en de maximale diameter van dit type flens wordt beperkt door de breedte van de middenplaat.


Verwerking van gewalste flenzen
Het proces waarbij stroken worden gesneden uit middel-dikke platen en deze vervolgens in ronde vormen worden gerold, wordt walsen genoemd en wordt voornamelijk gebruikt voor de productie van grote flenzen. Na het walsen wordt er gelast, gevolgd door het afvlakken en vervolgens het machinaal bewerken van waterleidingen en boutgaten.
Hoe u de kwaliteit van pijpfittingen kunt garanderen
Om de kwaliteit van onze buizen en hulpstukken te garanderen en om aan de behoeften van onze klanten te voldoen, voeren we strenge kwaliteitstests uit op al onze buizen en hulpstukken.

Vóór productie
Garandeer de kwaliteit van de grondstoffen: Analyse van de chemische samenstelling wordt uitgevoerd op stalen knuppels en andere grondstoffen om aan de standaardspecificaties te voldoen. Bovendien worden visuele inspecties uitgevoerd om oppervlakte- of ondergrondse defecten zoals putten, scheuren en holtes te detecteren.
tijdens het productieproces
De meeste producten van de GNEE Group worden geproduceerd met behulp van de PQF-walserij, de meest geavanceerde productietechnologie voor naadloze stalen buizen ter wereld. Niet-destructieve testmethoden worden gebruikt om stalen buizen en fittingen te inspecteren zonder de toepasbaarheid van het monster te beschadigen, waaronder voornamelijk:
Wervelstroom testen
Testen van magnetische deeltjes
Ultrasoon testen


Productie van eindproducten
Fysiek testen heeft tot doel de mechanische eigenschappen van staalmaterialen te testen volgens standaardspecificaties of klantvereisten. Het omvat voornamelijk:
Treksterkte testen
Vloeisterkte testen
Rek testen
Charpy V-impacttests
Hardheidstesten (BHN, HV, RC, HRB)
Hydrostatisch testen Vóór verzending moeten oppervlak, uiteinden, markeringen, verpakking, hoeveelheid en gewicht strikt worden gemeten.
GNEE Verpakking en verzending
Verpakking voor pijpfittingen
Meestal verpakken we flenzen en fittingen in pallets of multiplexdozen, multiplexdozen van minder dan 15 cm en pallets van meer dan 15 cm.

Verzending van pijpfittingen
GNEE Group ondersteunt de volgende methoden om het meest efficiënte en veilige zee- en landtransport voor alle producten te bieden: zeetransport, luchttransport, containervervoer per spoor, scheepsvervoer, spoorvervoer en vrachtwagenvervoer.

Veelgestelde vragen
Vraag: Accepteert u maatwerk van buisfittingen?
Vraag: Ondersteunt u het aanpassen van pijpfittingen?
Vraag: Wat moet ik doen als de buisfittingen die ik ontvang defect zijn?
Vraag: Bent u een fabrikant of handelaar?
Vraag: Kunt u monsters verstrekken? Zijn er kosten?
Vraag: Wat is de levertijd van buisfittingen?
Vraag: Wat is uw minimale bestelhoeveelheid buisfittingen?
Vraag: Wat is uw betalingstermijn?
Vraag: Wat is uw handelstermijn?