


ASTM A106-Standaardspecificatie voor naadloze koolstofstalen buizen voor gebruik bij hoge- temperaturen
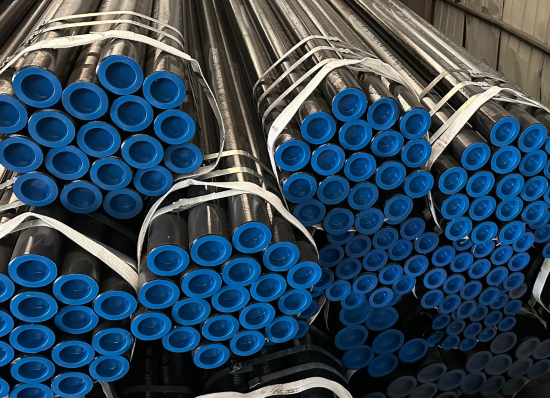
ASTM A106-buis wordt altijd geproduceerd volgens de naadloze methode en kan worden gebogen, opgerold en geflensd.
Maten
1" – 26" afhankelijk van buitendiameter versus muurverhouding
ASTM A106 Naadloze buizen(ook bekend als ASME SA106-buizen) worden vaak gebruikt bij de bouw van olie- en gasraffinaderijen, energiecentrales, petrochemische fabrieken, ketels en schepen. Deze leidingen moeten vloeistoffen en gassen met hogere temperaturen en drukken transporteren. ASTM A106-buis omvat drie kwaliteiten, A106 klasse A, A106 klasse B en A106 klasse C. Onder hen heeft klasse A relatief lagere sterkte-eisen; klasse B wordt veel gebruikt en heeft een betere algehele prestatiebalans; klasse C heeft hogere normen op het gebied van sterkte en taaiheid, en kan omgaan met strengere hoge- temperatuur- en hoge- drukscenario's.
Over ASTM A106 klasse B:
ASTM A106 klasse B-buis (ook bekend als ASME SA106 GR.B-buizen) wordt gebruikt in energiecentrales, ketels, petrochemische fabrieken, olie- en gasraffinaderijen en schepen waar de leidingen hete of koude vloeistoffen en gassen onder hoge druk en temperaturen moeten transporteren. A106 GR. B Naadloze buizen van koolstofstaal, A106 Gr BSCH 40 pijpASTM A106 klasse B Pipe Suppliers is verkrijgbaar in verschillende gewichten, maten en zwarte en gegalvaniseerde kwaliteiten, zowel naadloos als elektrisch gelast. ASTM A106 klasse B Buismaten kleiner dan 2" worden normaal gesproken geleverd als koudgetrokken product.. 2" en groter worden meestal warm afgewerkt.
Over ASTM A106 klasse C:
ASTM A106 klasse C-buis (ook bekend als ASME SA106 GR.C-buizen) is een koolstof-mangaanstalen buis voor hoge- temperatuurketels en oververhitters met een grote- diameter. De chemische samenstelling is eenvoudig en vergelijkbaar met 20G koolstofstaal, maar het koolstof- en mangaangehalte is hoger, dus de vloeigrens is ongeveer 12% hoger dan die van 20G, en de plasticiteit en taaiheid zijn niet slecht. Het staal heeft een eenvoudig productieproces en een goede koude en warme verwerkbaarheid. Als u dit gebruikt ter vervanging van 20G-headers (economiser, waterwand, lage-oververhitter en reheater-header) kan de wanddikte met ongeveer 10% worden verminderd, wat materiaalkosten kan besparen, de laswerklast kan verminderen en het spanningsverschil bij het opstarten-van de headers kan verbeteren.
Mechanische eigenschappen van ASTM A106:
|
ASTM A106 |
Graad A |
Graad B |
Graad C |
|
Treksterkte (Mpa) |
Groter dan of gelijk aan 330 |
Groter dan of gelijk aan 415 |
Groter dan of gelijk aan 485 |
|
Opbrengststerkte (Mpa) |
Groter dan of gelijk aan 205 |
Groter dan of gelijk aan 240 |
Groter dan of gelijk aan 275 |
| Verlenging (%) | Groter dan of gelijk aan 35 | Groter dan of gelijk aan 30 | Groter dan of gelijk aan 30 |
Belangrijkste verschillen:
Klasse C heeft de hoogste sterkte (vloeigrens groter dan of gelijk aan 275 MPa) en is geschikt voor omgevingen met extreem hoge- druk, zoals superkritische ketelleidingen.
Klasse B wordt het meest gebruikt (vloeigrens groter dan of gelijk aan 240 MPa), geschikt voor scenario's met gemiddelde en hoge- druk, zoals raffinaderijen en energiecentrales.
Kwaliteit A heeft de laagste sterkte en is geschikt voor algemeen industrieel gebruik, zoals stoom- en watertransport onder lage-druk.
Chemische samenstellingvan ASTM A106:
| Element | Graad A | Graad B | Graad C |
| Koolstof max. % | 0.25 | 0.30 | 0.35 |
| Mangaan % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Fosfor max. % | 0.035 | 0.035 | 0.035 |
| Zwavel max. % | 0.035 | 0.035 | 0.035 |
| Silicium, min % | 0.10 | 0.10 | 0.10 |
Kenmerken van de chemische samenstelling:
Koolstofelement (C): Het koolstofgehalte van klasse A bedraagt niet meer dan 0,25%, het koolstofgehalte van klasse B is 0,25-0,30% en het koolstofgehalte van klasse C is 0,30-0,35%. Koolstof is een sleutelfactor die de sterkte beïnvloedt. De geleidelijke toename van het gehalte komt overeen met een geleidelijke toename van de sterkte, maar een te hoog koolstofgehalte zal ook de neiging tot verharding vergroten en de taaiheid beïnvloeden, dus het koolstofgehalte van elke kwaliteit heeft een strikt bereik.
Mangaan (Mn): Het mangaangehalte bedraagt grofweg 0,29-1,06% in de drie kwaliteiten. Mangaan kan korrels verfijnen, ferriet versterken, extra trek- en drukweerstand bieden voor stalen buizen en helpen bij het verbeteren van de algehele mechanische eigenschappen.
Silicium (Si): Het siliciumgehalte wordt op ongeveer 0,10% gehouden. Het speelt voornamelijk een deoxiderende rol, zuivert gesmolten staal, garandeert indirect de kwaliteit van staal en maakt de interne structuur uniformer.
Onzuiverheidscontrole: Het gehalte aan fosfor- en zwavelonzuiverheidselementen is strikt beperkt en bedraagt niet meer dan 0,035%. Het doel van het beperken van onzuiverheden is het vermijden van insluitsels, die de krachtprestaties van stalen buizen zullen verzwakken en hun betrouwbaarheid zullen verminderen.
Vergelijking van typische toepassingsscenario's:
A106 GR.A: Wordt vaak gebruikt bij vloeistoftransport onder lage- druk en bij bouwconstructies, zoals algemene industriële pijpleidingen en lage- stoomsystemen.
A106 GR.B: Veel gebruikt in petrochemische, elektrische energie- en ketelsectoren, zoals pijpleidingen van raffinaderijen, stoomleidingen van elektriciteitscentrales en hogedrukketelleidingen.
A106 GR.C: Wordt vaak gebruikt in ultra-hogedruk- en hogetemperatuursystemen en kernenergievelden, zoals superkritische energiecentrales, olie- en gaswinning in de diepe- zee en hulppijpleidingen van kerncentrales.
Belangrijkste verschillen:
Graad B wordt het meest gebruikt en dekt meer dan 90% van de pijpleidingbehoeften bij hoge- temperatuur en hoge{2}} druk, zoals kraakeenheden in raffinaderijen.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22,1 MPa).
Klasse A heeft lagere kosten en is geschikt voor niet-kritische lage-systemen.
Hoe kies je het juiste cijfer?
Temperatuur kleiner dan of gelijk aan 450 graden, druk kleiner dan of gelijk aan 5 MPa → klasse A (economisch)
Temperatuur kleiner dan of gelijk aan 650 graden, druk kleiner dan of gelijk aan 15 MPa → klasse B (meest gebruikte)
Temperatuur Minder dan of gelijk aan 700 graden, omstandigheden met ultra-hoge druk → Graad C (speciale behoeften)
Vergelijking van A106-buis met andere normen:
ASTM A53: lage-drukpijpleiding voor algemeen- gebruik, lasbaar, lage sterkte, niet geschikt voor hoge temperaturen.
API 5L: olie- en gaspijpleidingen over lange- afstanden, waarbij de nadruk ligt op drukweerstand en corrosieweerstand, zonder nadruk op prestaties bij hoge temperaturen.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 graden.
Productieproces:
ASTM A106 naadloze stalen buis kan worden vervaardigd door twee processen: koudtrekken en warmwalsen. De twee processen verschillen qua productieproces, precisie, oppervlaktekwaliteit, minimumgrootte, mechanische eigenschappen, organisatiestructuur, enz. De precisie en oppervlaktekwaliteit van koudgetrokken buizen zijn bijvoorbeeld meestal hoger dan die van warmgewalste buizen, maar de minimumgrootte is groter en de mechanische eigenschappen en organisatiestructuur zijn enigszins verschillend. Het warmwalsproces is geschikter voor productie op grote- schaal.
① Hoofdproductieproces van warm-gewalste naadloze stalen buizen:
Voorbereiding en inspectie van onbewerkte buizen → verwarming van onbewerkte buizen → perforatie → rollen van buizen → herverwarmen van stalen buizen → op maat maken (verkleinen) van de diameter → warmtebehandeling → rechttrekken van afgewerkte buizen → afwerken → inspectie (niet-destructief, fysisch en chemisch, bankinspectie) → opslag
② Hoofdproductieproces van koud-gewalste (getrokken) naadloze stalen buizen:
Voorbereiding blanco → beitsen en smeren → koudwalsen (trekken) → warmtebehandeling → rechttrekken → afwerking → inspectie
Er zijn twee methoden voor koude verwerking: de ene is de koudtrekmethode, waarbij de stalen buis door de pijptrekmatrijs wordt getrokken om de stalen buis geleidelijk dunner en langwerpig te maken; de andere methode is de koudwalsmethode, een methode waarbij de door de gebroeders Monnesmann uitgevonden warmwalserij wordt toegepast op koude verwerking. Koude verwerking van naadloze stalen buizen kan de maatnauwkeurigheid en verwerkingsafwerking van stalen buizen verbeteren, de mechanische eigenschappen van materialen verbeteren, enz.
ASTM A106 naadloze stalen buizen worden veel gebruikt in verschillende industrieën, waaronder de aardolie-, chemische, ketels, elektriciteitscentrales, schepen, machinebouw, auto's, luchtvaart, ruimtevaart, energie, geologie, bouw en militaire industrie. Deze industrieën stellen verschillende eisen aan stalen buizen, maar ASTM A106 naadloze stalen buizen, als universeel materiaal, kunnen aan de basisbehoeften van de meeste industrieën voldoen.
Proces:
Het staal moet worden gedood, waarbij het primaire smeltproces bestaat uit een open-haard, basis-zuurstof of elektrische-oven, mogelijk gecombineerd met afzonderlijke ontgassing of raffinage. Als vervolgens secundair smelten, waarbij gebruik wordt gemaakt van hersmelten via elektroslak of vacuüm{4}}boog-hersmelten, wordt de warmte gedefinieerd als alle blokken die door één enkele primaire verwarming opnieuw zijn gesmolten.
Staal gegoten in blokken of strenggietwerk is toegestaan. Wanneer staalsoorten van verschillende kwaliteiten achtereenvolgens tot strengen worden gegoten, is identificatie van het resulterende overgangsmateriaal vereist. De producent moet het overgangsmateriaal verwijderen volgens een vastgestelde procedure die de kwaliteiten positief scheidt.
Warmtebehandeling:
Heet-afgewerkte buizen hoeven geen warmtebehandeling te ondergaan. Wanneer warm afgewerkte buizen een warmtebehandeling ondergaan, moeten deze een warmtebehandeling ondergaan bij een temperatuur van 1200 graden F (650 graden) of hoger.
Koudgetrokken buizen moeten een warmtebehandeling ondergaan na de laatste koude trekgang bij een temperatuur van 1200 graden F (650 graden) of hoger.
Buigvereisten:
Voor pijp NPS2 (DN50) en lager moet een voldoende stuk pijp koud over 90 graden worden gebogen rond een cilindrische doorn, waarvan de diameter twaalf keer de buitendiameter (zoals weergegeven in ASME B 36.10M) van de pijp is, zonder scheuren te ontwikkelen. Als er opdracht wordt gegeven voor kort oprollen, moet de buis 180 graden koud gebogen staan rond een cilindrische doorn. waarvan de diameter acht keer de buitendiameter (zoals weergegeven in ASME B 36.10M) van de buis is, zonder falen.
Hydrostatische test:
Elk buisstuk moet worden onderworpen aan de hydrostatische test zonder lekkage door de buiswand.
Als alternatief voor de hydrostatische test, naar keuze van de fabrikant of indien gespecificeerd in de bestelbon, mag het volledige lichaam van elke pijp worden getest met een niet-destructieve elektrische test.
Waar de hydrostatische test en de niet-destructieve elektrische test zijn weggelaten en de lengtes zijn gemarkeerd met de letters "NH", moet in de certificering, indien vereist, duidelijk "Niet hydrostatisch getest" worden vermeld, en moeten de letters "NH" worden toegevoegd aan het productspecificatienummer en de materiaalkwaliteit die op de certificering worden vermeld.
Niet-destructieve elektrische test:
Als alternatief voor de hydrostatische test, naar keuze van de fabrikant of indien gespecificeerd in de aankooporder als alternatief of aanvulling op de hydrostatische test, moet het volledige lichaam van elke buis worden getest met een niet-destructieve elektrische test. In dergelijke gevallen. De markering van elk aldus aangebracht pijpstuk moet de letters "BDE" bevatten. Het is de bedoeling van deze niet-destructieve elektrische test om pijpen met onvolkomenheden af te keuren en testsignalen te produceren die gelijk zijn aan of groter zijn dan die geproduceerd door de toepasselijke kalibratiestandaard.
Wanneer de niet-destructieve elektrische test wordt uitgevoerd, moeten de lengtes worden gemarkeerd met de letters "NDE". Op de certificering zal, indien vereist, vermeld staan: "Niet-destructief elektrisch getest" en aangegeven welke van de tests is toegepast. Ook moeten de letters "NDE" worden toegevoegd aan het productspecificatienummer en de materiaalkwaliteit die op de certificering staan vermeld.
De ultrasone test waarnaar in deze specificatie wordt verwezen, is in staat de aanwezigheid en locatie van significante longitudinaal of omtreksgeoriënteerde onvolkomenheden te detecteren: echter verschillend georiënteerde onvolkomenheden. Ultrasoon testen is niet noodzakelijkerwijs in staat korte, diepe onvolkomenheden te detecteren.
Het wervelstroomonderzoek waarnaar in deze sepcificatie wordt verwezen, heeft het vermogen significante onvolkomenheden te detecteren, vooral van het korte abrupte type.
Het in deze specificatie genoemde fluxlekkageonderzoek is in staat de aanwezigheid en locatie van significante longitudinaal of transversaal georiënteerde onvolkomenheden te detecteren, maar er moeten verschillende technieken worden gebruikt voor de detectie van dergelijke verschillend georiënteerde onvolkomenheden.


